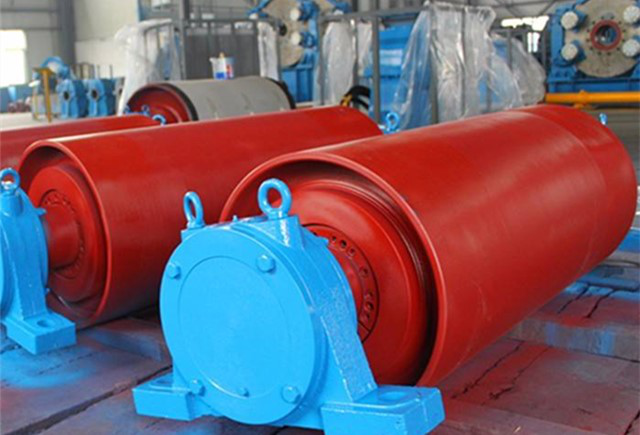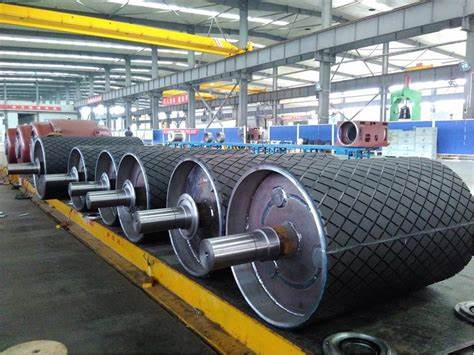
تتضمن معالجة التباطؤ بشكل أساسي متطلبات العملية لجزأين: جسم التباطؤ وعمود التباطؤ.
(1) معالجة جسم الأسطوانة
من الناحية العملية، فإن تقطيع الأدوات الآلية، والوجه المسطح للمخرطة، والشطب، وتوقف الدوران، وما إلى ذلك كلها طرق معالجة تقليدية. هناك العديد من أوجه القصور في طرق المعالجة هذه، مثل التثبيت في كلا الطرفين مرتين، ومن الصعب ضمان محورية الدوران، كما أن مرونة دوران الأسطوانة ضعيفة، مما سيؤثر على عمر خدمة الأسطوانة.
بالإضافة إلى ذلك، من الصعب التحكم في مركز جسم الأسطوانة، ويجب التحكم فيه يدويًا، مما يؤدي إلى خطأ كبير وسهل التسبب في الاتجاه المحوري
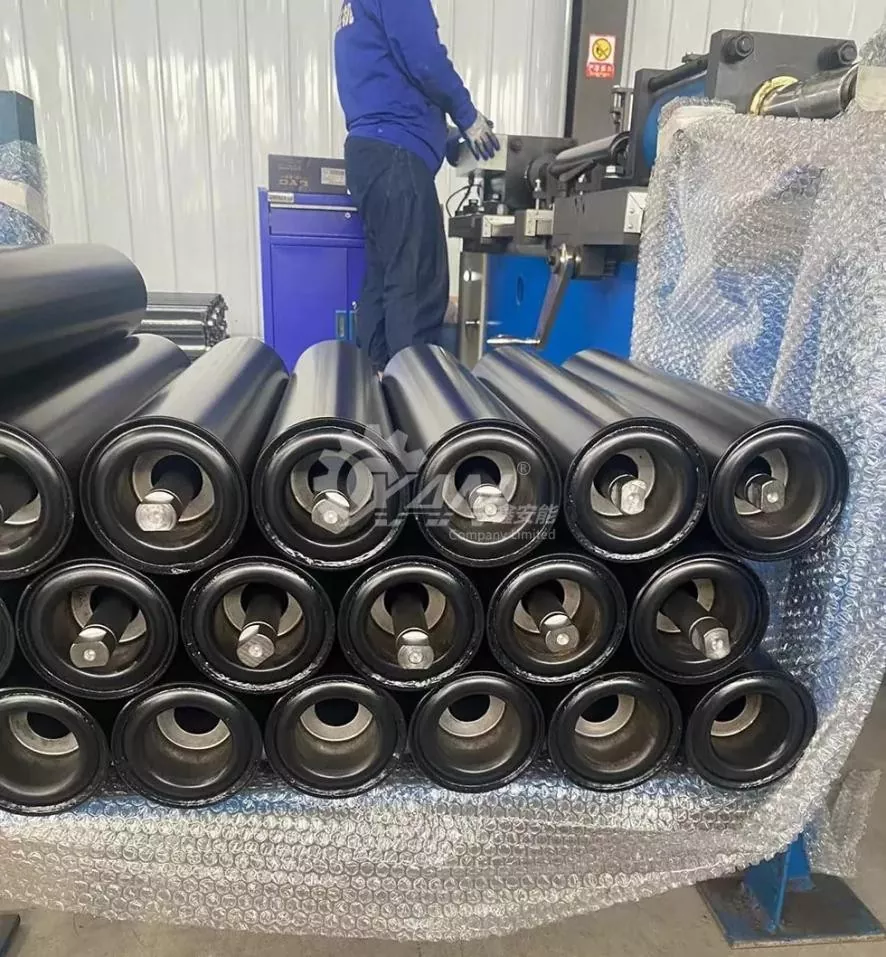
زخم التوجيه كبير جدًا أو صغير جدًا، ولا يتم ضبط الفجوة بشكل صحيح، ولا يمكن التحكم في الدوران بمرونة. يتم إكمال طريقة المعالجة الأكثر تقدمًا من خلال الخطوات الثلاث التالية: استخدام أداة آلة قطع الأنابيب الأسطوانية، والمعدات عبارة عن قطع الأنابيب الفولاذية ذات الأسطوانة الناقلة بالحزام، ويتم إكمال طرفي الشطب تلقائيًا في وقت واحد.
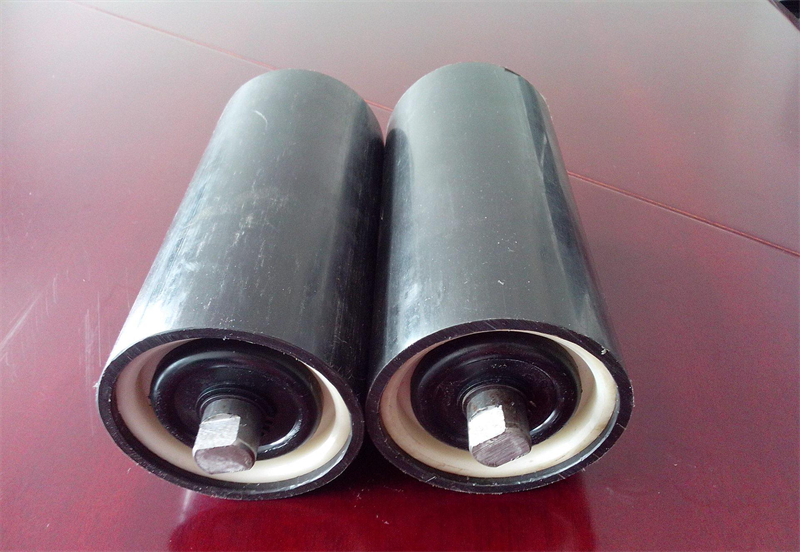
مملة: أداة الآلة المطبقة في هذه العملية عبارة عن أداة آلة حفر أوتوماتيكية ذات رأس مزدوج للأنابيب الفولاذية، هذه الأداة الآلية عبارة عن معدات خاصة للأتمتة، يمكنها معالجة طرفي الأنبوب الأسطوانة لناقل الحزام، ويمكن معالجتها في نفس الوقت، ويمكن إكمال معالجة الفم في كلا الطرفين في نفس الوقت، ويمكن أيضًا معالجة أنواع مختلفة من أفواه الأنابيب الدوارة من الحديد الزهر أو مقاعد تحمل الختم في الداخل والخارج بواسطة أداة الآلة. مزايا معالجتها هي: دقة معالجة الجسم العالية، السرعة العالية، التثبيت لمرة واحدة، والمعالجة المتزامنة لطرفي الفم لضمان المحورية.
اللحام: يتم إكمال اللحام بين جسم الأسطوانة ومقعد محمل الختم عن طريق اللحام، في هذه الورقة يتم استخدام آلة لحام أوتوماتيكية محمية بغاز ثاني أكسيد الكربون مزدوجة الرأس، ودرجة عالية من الأتمتة ويمكن معالجتها في نفس الوقت، ليس فقط لضمان المحورية، وتحسين جودة اللحام، ولكن أيضًا تقليل كثافة اليد العاملة.
(2) معالجة عمود المهمل
تعتمد عملية تصنيع عمود التباطؤ على دوران دقيق مزدوج المركز أو دوران خشن، ثم بعد الطحن المركزي المزدوج، تتمثل ميزة طريقة المعالجة هذه في: ضمان متطلبات المحورية ومتطلبات النهاية للملاءمة عند المحمل المثبت.